- INDEX目次
目次【非表示】
- 1.AE(アコースティックエミッション)とは?材料内部の「音」を聴く技術
- 1-1.AEと振動センサの決定的な3つの違い
- 2.AEが発生する仕組みとは?ひずみエネルギーが弾性波に変わる原理
- 2-1.材料の変形・破壊で内部エネルギーが解放されるプロセス
- 2-2. 一度加えた荷重を記憶する「カイザー効果」とは
- 3.AE法を導入する3つのメリット
- 3-1.メリット①:設備の稼働を止めずにリアルタイムで状態監視できる
- 3-2.メリット②:ごく初期の微細な亀裂や損傷を検知できる
- 3-3.メリット③:異常が発生している箇所を特定できる
- 4.AE法導入前に知っておきたいデメリットと対策
- 4-1.デメリット①:環境ノイズや稼働音の影響を受けやすい
- 4-2.デメリット②:データの解析には専門的な知識が必要
- 5.【用途別】AE計測の具体的な活用事例
- 5-1.製造業における設備診断(ベアリング・工作機械の異常検知)
- 5-2.インフラ・土木分野での構造物健全性モニタリング(橋梁・タンク)
- 5-3.研究開発における材料評価(複合材料の破壊メカニズム解明)
- 6.AE計測システムの基本構成と必要な機器
- 6-1.AEセンサ・プリアンプ・計測装置のそれぞれの役割
- 7.AE波形解析で用いられる主要なパラメータ
- 7-1.AEヒット数・振幅・継続時間から何がわかるか
- 8. AE(アコースティックエミッション)に関するよくある質問
- 9.まとめ
従来の振動センサでは捉えきれない微細な亀裂や、破壊の予兆をリアルタイムで検知したい、といった課題を感じていませんか。
この記事を読めば、AE(アコースティックエミッション)法の原理から振動センサとの違い、具体的な活用事例までを体系的に理解し、自社の設備診断や品質管理への導入を具体的に検討できるようになります。
AE(アコースティックエミッション)とは?材料内部の「音」を聴く技術

AE(アコースティックエミッション)とは、固体材料が変形したり、き裂が発生・進展したりする際に、内部に蓄えられたひずみエネルギーが弾性波として放出される現象そのもの、またはその弾性波を検出する技術を指します。
この弾性波は「材料の内部破壊音」や「材料の悲鳴」とも表現され、人間の耳には聞こえない高い周波数を持っています。
AE法は、この微弱な音をAEセンサで捉えることにより、材料や構造物の内部で今まさに起きている損傷をリアルタイムで検知する非破壊検査技術の一つです。
AEセンサについてはAEセンサ(設備診断)で紹介しています。
これにより、重大な破壊に至る前の予兆を捉えることが可能となります。
では、従来からある振動センサとは具体的に何が違うのでしょうか。
AEと振動センサの決定的な3つの違い
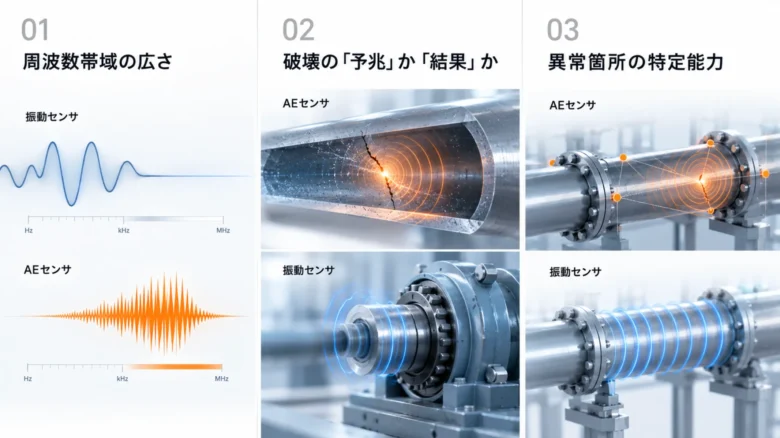
アコースティックエミッション(AE)と振動センサは、どちらも物体の「揺れ」を捉える点で似ていますが、その検知対象や目的は根本的に異なります。
AE法は材料内部の「微視的な破壊現象」を、振動計測は機械全体の「巨視的な運動状態」を捉える技術です。
この違いを理解することが、予知保全や品質管理における適切な手法選定の第一歩となります。
両者の主な違いは「周波数帯域」「検知する事象のタイミング」「異常箇所の特定能力」の3点に集約されます。
違い①:検知する周波数帯域の広さ
AEと振動センサの最も大きな違いは、検知する信号の周波数帯域です。
一般的な振動センサが対象とするのは、主に数Hzから数kHzの比較的低い周波数帯域です。
これは、機械の回転や往復運動といった設備全体の挙動に起因する振動を捉えるのに適しています。
一方、AEセンサは、数kHzから数MHzという非常に高い周波数帯域の弾性波を検知します。
これは、材料内部で発生するき裂の進展や摩擦、腐食といった微小な破壊現象に由来するものであり、高周波でなければ捉えることができません。
違い②:破壊の「予兆」を捉えるか「結果」を捉えるか
検知する事象のタイミングも、両者で大きく異なります。
AE法は、材料内部で微小なき裂が発生・進展し始める、まさにその瞬間の弾性波を捉えます。
これは破壊の「予兆」や「始まり」を検知していることに相当し、異常の極めて初期段階での検知が可能です。
対して、振動計測は、ベアリングの摩耗がある程度進行してガタつきが大きくなるなど、異常が進行した「結果」として生じる機械全体の振動値の変化を捉えます。
そのため、予知保全の観点では、AE法の方がより早期に異常を発見できる優位性があります。
違い③:異常箇所の特定(標定)能力
異常が発生している箇所を特定する能力にも差があります。
AE法では、複数のセンサを構造物に設置し、それぞれのセンサに弾性波が到達する時間の差を計測することで、破壊が発生した位置を三角測量の原理で特定することが可能です。
これにより、広範囲な構造物の中から損傷箇所をピンポイントで絞り込めます。
一方で、振動センサは設備全体の振動を計測するため、振動値が上昇しても、その原因がどの部品にあるのかを特定することが難しい場合があります。
AEが発生する仕組みとは?ひずみエネルギーが弾性波に変わる原理
AEが発生する根本的な原理は、固体材料に外部から力が加わった際に内部に蓄積されるひずみエネルギーが、微小な破壊現象によって瞬間的に解放され、弾性波として周囲に伝播するという物理現象にあります。
材料がき裂の発生や進展、相変態、双晶変形、摩擦、腐食といった不可逆的な変化を起こすとき、その変化点からエネルギーが波として放出されます。
この弾性波がAE波であり、これを高感度なセンサで捉えるのがAE法です。
このAEの発生原理を応用した特有の現象としてカイザー効果があります。
材料の変形・破壊で内部エネルギーが解放されるプロセス
固体材料に引張や圧縮などの外力が加わると、材料は変形し、その内部にはバネのようにエネルギーが蓄えられます。
このエネルギーを「ひずみエネルギー」と呼びます。
材料が健全な弾性範囲内にある間、このエネルギーは解放されません。
しかし、力がさらに加わり、材料内部で転位の移動や、微小な亀裂の発生・進展、介在物の破壊などが起きると、その瞬間に局所的に蓄えられていたひずみエネルギーが急激に解放されます。
この解放されたエネルギーが、材料中を伝わる音波、すなわち弾性波となって四方へ伝播していくのです。
一度加えた荷重を記憶する「カイザー効果」とは
カイザー効果とは、材料に一度ある大きさの荷重を加えた後、その荷重を取り除き、再び荷重をかけていく際、以前に経験した最大荷重に達するまではAEがほとんど発生しない現象を指します。
材料は一度経験した負荷レベルを「記憶」しているように振る舞うため、この名で呼ばれています。
この効果を利用することで、構造物が過去にどの程度の荷重を受けたかを推定したり、現在の荷重下でAEが発生している場合は、過去の最大荷重を超えて新たな損傷が進行している証拠として捉えたりすることが可能です。
カイザー効果は、構造物の健全性評価や耐圧試験などに応用されています。
AE法を導入する3つのメリット
アコースティックエミッション(AE)法を活用することで、従来の非破壊検査手法では困難だった、より高度で効率的な状態監視が実現します。
特に、「リアルタイム性」「高感度」「位置特定能力」という3つの大きなメリットは、製造現場の予知保全やインフラの維持管理、新材料の研究開発など、多岐にわたる分野でその価値を発揮します。
これらの利点を理解することは、AE法導入の妥当性を判断する上で不可欠です。
一方で、AE法を導入する際には注意すべき点も存在します。
アコースティックエミッション(AE)法を活用することで、従来の非破壊検査手法では困難だった、より高度で効率的な状態監視が実現します。
特に、「リアルタイム性」「高感度」「位置特定能力」という3つの大きなメリットは、製造現場の予知保全やインフラの維持管理、新材料の研究開発など、多岐にわたる分野でその価値を発揮します。
これらの利点を理解することは、AE法導入の妥当性を判断する上で不可欠です。
一方で、AE法を導入する際には注意すべき点も存在します。
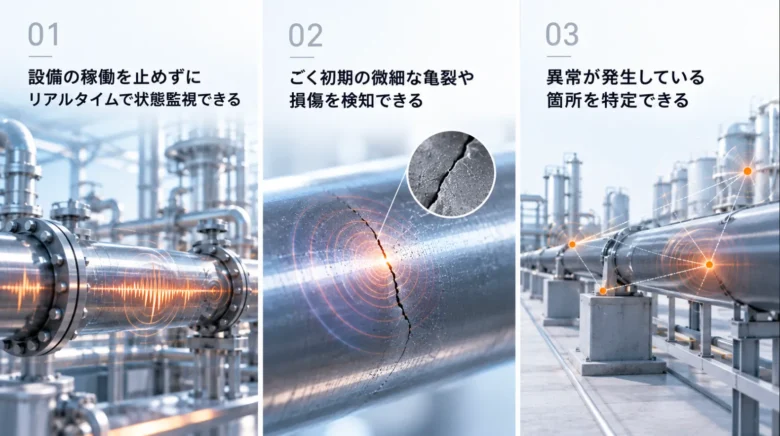
メリット①:設備の稼働を止めずにリアルタイムで状態監視できる
AE法の大きな利点の一つは、対象となる設備や構造物を稼働させたまま、常時監視(オンラインモニタリング)が可能な点です。
センサを対象物に取り付けるだけで、生産活動や設備の運用を停止する必要がありません。
これにより、生産性を損なうことなく、異常が発生するまさにその瞬間をリアルタイムで捉えることができます。
突発的な故障によるライン停止のリスクを低減し、計画的なメンテナンスへの移行を促進します。
メリット②:ごく初期の微細な亀裂や損傷を検知できる
AE法は、材料内部で発生する数十マイクロメートルレベルのき裂など、ごく初期の微細な損傷を検知できる極めて高い感度を持っています。
これは、破壊が始まるまさにその瞬間に放出される微弱な弾性波を捉えるためです。
目視検査や他の非破壊検査手法では見つけることができないような初期欠陥の発生・進展を監視できるため、重大な事故や故障につながる前に問題を把握し、対処することが可能になります。
メリット③:異常が発生している箇所を特定できる
複数のAEセンサを用いることで、異常が発生している箇所を特定できる点も重要なメリットです。
各センサへのAE波の到達時間には、発生源からの距離に応じてわずかな差が生じます。
この時間差を解析することで、広大なタンクの底板や長いパイプライン、大きな橋梁といった構造物の中から、き裂や腐食が起きている箇所をピンポイントで特定できます。
これにより、修繕や詳細検査が必要な箇所を効率的に絞り込むことができ、メンテナンスコストの削減に繋がります。
AE法導入前に知っておきたいデメリットと対策
アコースティックエミッション(AE)法は、その極めて高い感度から多くのメリットをもたらす一方で、導入と運用にはいくつかの注意点、すなわちデメリットが存在します。
この手法は微弱な信号を扱うため、外部からのノイズに影響されやすい特性を持ちます。
また、得られたデータを正確に解釈するためには専門的な知見が求められる場合があります。
これらの課題を事前に理解し、適切な対策を講じることが、AE法を有効に活用するための鍵となります。
こうした特性を理解した上で、AE法は様々な分野で活用されています。
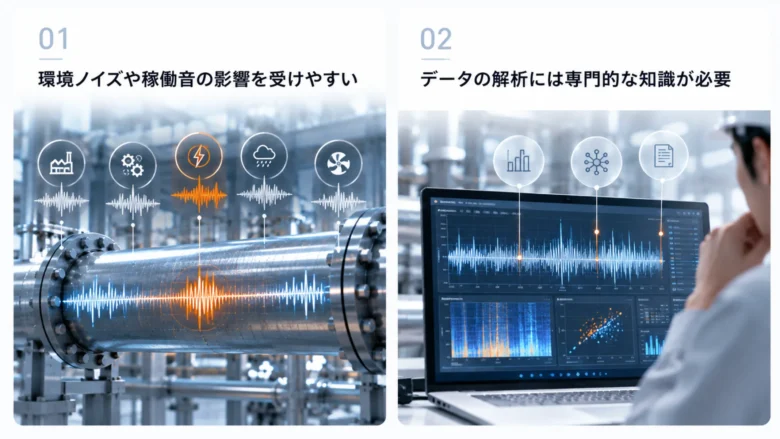
デメリット①:環境ノイズや稼働音の影響を受けやすい
AE法は材料内部からの微弱な弾性波を検知するため、設備の稼働音、周辺機械の振動、電気的ノイズ、さらには雨や風といった自然現象など、様々な環境ノイズの影響を受けやすいという弱点があります。
これらのノイズがAE信号として誤って検出されると、損傷の有無や程度を正しく評価することができません。
対策として、特定の周波数帯域の信号のみを通過させるフィルタリング技術の適用、測定対象外からのノイズを除去するためのガードセンサの設置、ノイズレベルに応じた適切な閾値設定などが不可欠です。
デメリット②:データの解析には専門的な知識が必要
AE計測によって得られるデータは、ヒット数や振幅、継続時間といった様々なパラメータの集合体であり、非常に膨大かつ複雑です。
これらの生データから、ノイズと真のAE信号を区別し、損傷の種類やその深刻度を正確に判断するには、材料力学や破壊力学、波形解析に関する専門的な知識と経験が求められる場合があります。
対策としては、近年の計測システムに搭載されている自動解析ソフトウェアを活用したり、過去の類似事例のデータと比較検討したり、専門の解析サービスを提供する企業に相談したりすることが有効です。
【用途別】AE計測の具体的な活用事例
アコースティックエミッション(AE)計測は、その高い感度とリアルタイム性を活かし、製造業の設備保全から大規模なインフラの健全性監視、最先端の研究開発まで、非常に幅広い分野で応用されています。
それぞれの分野で、従来の検査手法では検知が難しかった課題を解決し、安全性向上やコスト削減に貢献しています。
具体的な活用事例を知ることで、自社の課題に対してAE法がどのように役立つかをより明確にイメージできます。
これらの計測を実現するためには、どのような機器が必要になるのでしょうか。
製造業における設備診断(ベアリング・工作機械の異常検知)
製造現場では、回転機械の心臓部であるベアリングの予知保全にAE法が活用されています。
ベアリング内部の軌道面や転動体に微小なきずが発生すると、その上を玉が通過するたびにAEが発生します。
このAEを常時監視することで、摩耗や潤滑不良の兆候を極めて初期の段階で捉えることが可能です。
低速軸受のAE診断については(低速軸受(転がり・メタル)/)」で紹介しています。
また、工作機械においては、切削加工中に工具の刃先が欠けるチッピングや摩耗の進行をリアルタイムで検知し、加工不良の発生防止や工具の寿命管理に役立てられています。
これにより、突発的な装置の故障を防ぎ、生産効率の向上に貢献します。
インフラ・土木分野での構造物健全性モニタリング(橋梁・タンク)
橋梁、トンネル、大型タンク、パイプラインといった社会インフラの老朽化対策として、AE法による健全性モニタリングが注目されています。
例えば、コンクリート構造物の内部で鉄筋が腐食したり、微細なひび割れが進展したりする際に発生するAEを捉え、劣化の進行度を評価します。
また、石油化学プラントの大型タンク底板では、腐食による減肉やき裂の発生をタンクの内容物を抜かずに外部から監視し、漏洩事故を未然に防ぐために利用されています。
屋外タンク底板の腐食AE診断については(野外タンク底板腐食AE診断)」で紹介しています。
広範囲な構造物を少数のセンサで効率的に常時監視できる点が大きな利点です。
研究開発における材料評価(複合材料の破壊メカニズム解明)
航空宇宙分野などで使用される炭素繊維強化プラスチック(CFRP)のような複合材料は、内部で繊維の破断や層間剝離といった複雑な壊れ方をします。
AE法は、こうした目に見えない内部の破壊プロセスをリアルタイムで捉えることができるため、新材料の開発や強度評価において不可欠なツールとなっています。
荷重を加えながらAEの発生状況(発生位置、エネルギーの大きさなど)を詳細に分析することで、どのような力が加わった時に、材料のどの部分が、どのように壊れ始めるのか、その破壊メカニズムを解明するために活用されています。
AE計測システムの基本構成と必要な機器
アコースティックエミッション(AE)計測を実際に行うためには、材料から放出される微弱な弾性波を検出し、増幅、記録、解析するための一連の専用システムが必要です。
このシステムは、主に「AEセンサ」「プリアンプ(前置増幅器)」「計測装置(データ収録・解析装置)」の3つの要素で構成されます。
それぞれの機器が持つ役割を理解することが、目的に合った適切な計測システムを選定し、信頼性の高いデータを取得するための第一歩となります。
計測されたデータは、特定のパラメータを用いて解析されます。
AEセンサ・プリアンプ・計測装置のそれぞれの役割
AE計測システムの各構成要素は、以下の役割を担っています。
AEセンサ:圧電素子を内蔵しており、計測対象の表面に設置します。
材料内部から伝わってきた弾性波によるごくわずかな表面の機械的振動を、電気信号に変換する役割を持ちます。
測定したい周波数帯域や温度環境に応じて、様々な種類のセンサを使い分けます。
プリアンプ(前置増幅器):AEセンサから出力される信号は非常に微弱であるため、ノイズに埋もれやすい状態です。
プリアンプはセンサの直近に設置され、この微弱な信号をケーブルでの伝送中にノイズの影響を受けにくいレベル(通常40dB程度)まで増幅する重要な役割を果たします。
計測装置:プリアンプで増幅されたアナログ信号を受け取り、デジタルデータに変換して記録・解析する、システムの頭脳部分です。
AE波形の特徴を抽出し、ヒット数や振幅といった様々なパラメータをリアルタイムで計算・表示する機能を持ちます。
無線ネットワーク型設備診断システムについては(無線ネットワーク型設備診断システム)」で紹介しています。
AE波形解析で用いられる主要なパラメータ
計測されたアコースティックエミッション(AE)の波形データは、そのままでは解釈が難しいため、その特徴を数値化する「パラメータ」に変換して評価するのが一般的です。
これらのパラメータを分析することで、破壊の活発さ、規模、種類などを定量的に把握し、損傷の状態を客観的に診断することが可能になります。
代表的なパラメータとしては、「AEヒット数」「振幅」「継続時間」などがあり、それぞれが破壊現象に関する異なる情報を含んでいます。を持ちます。
最後に、AE法に関するよくある質問にお答えします。
AEヒット数・振幅・継続時間から何がわかるか
AE波形解析で用いられる主要なパラメータは、それぞれ以下のような情報を示唆します。
AEヒット数:設定された閾値(ノイズレベルより少し高い電圧値)をAE信号が超えた回数のことです。
単位時間あたりのヒット数は、損傷の活発さを示します。
ヒット数が増加傾向にあれば、き裂の進展など、何らかの損傷が活発に進行している可能性が高いと判断できます。
振幅:AE波形の最大の振れ幅(電圧のピーク値)を指します。
一般的に、振幅の大きさはAEを発生させた事象のエネルギーの大きさに対応します。
例えば、微小なき裂の進展よりも、大きなき裂の発生や介在物の破壊の方が大きな振幅を示す傾向があります。
継続時間:AE波形が閾値を超えてから、再び下回るまでの時間です。
この時間は、破壊現象が継続していた長さと関連があります。
例えば、じん性材料のゆっくりとした破壊は継続時間が長くなる傾向があり、脆性材料の瞬間的な破壊は短くなるなど、破壊のモードを推定する手がかりになります。
AE(アコースティックエミッション)に関するよくある質問
アコースティックエミッション(AE)法の導入を検討するにあたり、技術的な詳細や他の検査手法との違いについて、多くの疑問が寄せられます。
ここでは、非破壊検査の代表的な手法である超音波探傷(UT)との比較や、AEの検出能力、そして設備の寿命予測への応用可能性といった、特によくある質問とその回答をまとめました。
-
AE法と超音波探傷(UT)では何が違うのですか?
AE法は材料自身が発生させる音(弾性波)を受動的に聴くのに対し、超音波探傷(UT)は外部から超音波を送信し、その反射波から内部の欠陥を能動的に検出する手法です。
アコースティックエミッションは進行中の「動的な」損傷をリアルタイムで捉えるのに適しており、UTはすでに存在する「静的な」き裂や空洞を見つけるのに優れています。
-
どのくらい小さな亀裂や損傷からアコースティックエミッションは発生しますか?
数十マイクロメートル(μm)レベルの非常に微細な亀裂の発生・進展段階からアコースティックエミッションは発生します。
これにより、目視や他の検査法では発見できないごく初期の損傷を捉えることが可能です。
アコースティック・エミッションの高い感度は、重大な破壊に至る前の予兆を検知する上で大きな利点となります。
-
AE計測で設備の具体的な寿命予測は可能ですか?
AE計測だけで正確な寿命予測を行うのは困難ですが、損傷の進行度を評価し、余寿命を推定するための重要なデータを得ることができます。
例えば、アコースティックエミッションのヒット数の増加率や高振幅イベントの発生頻度などを継続的に監視し、過去のデータや破壊試験の結果と照らし合わせることで、破壊に至る時期をある程度予測することは可能です。
まとめ
AE(アコースティックエミッション)法は、材料が内部で変形・破壊する際に自ら発する微弱な弾性波(音)を捉え、損傷の兆候をリアルタイムに検知する技術です。
一般的な振動センサとは異なり、より高い周波数帯域を対象とすることで、破壊が始まるごく初期の「予兆」を捉え、複数のセンサで発生位置を特定できる点に大きな特徴があります。
設備の稼働を止めずに常時監視できるメリットがある一方、環境ノイズの影響を受けやすく、データ解析には専門知識が必要という側面も持ち合わせます。
これらの特性を理解し、設備診断や構造物の健全性モニタリング、材料研究など、目的に応じて活用することで、予知保全の高度化や製品の信頼性向上に貢献します。

西進商事コラム編集部
西進商事コラム編集部です。専門商社かつメーカーとしての長い歴史を持ち、精密装置やレーザー加工の最前線を発信。分析標準物質の活用も含め、さまざまなコラム発信をします。
熱風炉のSCC欠陥検出AE診断
溶接部のSCC亀裂が進展、もしくは存在する亀裂に応力が与えられた場合(AE検査時に応力変動操作)に、AEが発生する。